Un maglione esce dalla macchina già fatto. Non ci sono pannelli da cucire, non c’è una rimagliatrice che unisce le spalle, non ci sono sfridi sul pavimento del reparto taglio. Il pezzo cade nel raccoglitore con le maniche attaccate al corpo e il collo già chiuso, e l’unica operazione che resta è il lavaggio.
La tecnologia esiste da decenni ed è industriale, non sperimentale. Elimina alla radice due voci di costo e di scarto: il taglio e la cucitura. Chi la vede funzionare la prima volta si aspetta che i capi prodotti così costino meno, e la sorpresa arriva davanti al cartellino, dove costano quasi sempre di più.
La spiegazione sta nelle voci che nessuno mostra: il tempo che una macchina resta occupata da un solo capo, le giornate di lavoro che precedono il primo pezzo, e il fatto che un errore in produzione non rovina un pannello ma un maglione intero.
Che cosa cambia e che cosa no
| Voce | Taglio e cucito | Pannelli sagomati | Capo intero |
|---|---|---|---|
| Scarto di taglio | Da un decimo a un quinto del tessuto | Quasi nullo | Nullo |
| Operazioni di unione | Cucitura completa | Rimaglio dei pannelli | Nessuna |
| Tempo macchina per capo | Basso, pannelli affiancati | Medio | Alto, macchina dedicata |
| Costo della macchina | Contenuto | Medio | Elevato |
| Ore di programmazione | Poche | Alcune | Molte, per ogni taglia |
| Effetto di un difetto | Si perde un pannello | Si perde un pannello | Si perde il capo |
| Modificabilità in sartoria | Buona | Limitata | Quasi nulla |
Le prime due righe sono quelle che compaiono nei comunicati. Le ultime cinque sono quelle che decidono il prezzo e non compaiono mai.
Come nasce un capo di maglieria seamless su una macchina rettilinea
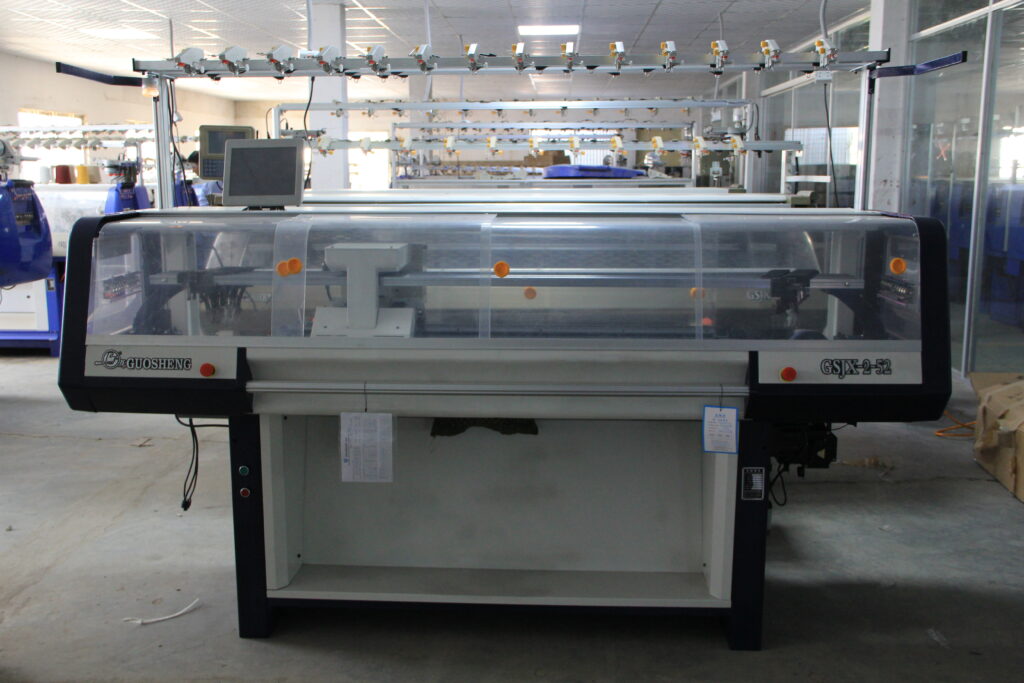
La maglieria seamless prodotta a capo intero nasce su una macchina rettilinea dotata di più file di aghi contrapposte, chiamate fronture. Due fronture bastano per un tessuto piano; quattro permettono di lavorare due tubi contemporaneamente, ed è questa la condizione che rende possibile costruire un maglione senza cuciture.
La lavorazione parte dal basso. La macchina avvia contemporaneamente tre tubi separati: il corpo al centro e le due maniche ai lati, ciascuno sul proprio gruppo di aghi. I tre elementi crescono in parallelo, con aumenti e diminuzioni programmati che danno la forma. Quando le maniche raggiungono l’altezza dell’ascella, gli aghi delle maniche vengono progressivamente uniti a quelli del corpo, i tre tubi diventano uno solo e la lavorazione prosegue fino alle spalle e al collo.
Il capo che ne esce è chiuso e continuo. Non ha margini di cucitura in nessun punto, e la giunzione fra manica e corpo è una lavorazione a maglia e non una cucitura. Le uniche operazioni successive sono la rifinitura dei fili di avvio e il lavaggio, che stabilizza le dimensioni.
Le due famiglie che portano lo stesso nome
La parola copre due tecnologie diverse, e il confronto fra prodotti che appartengono a famiglie diverse non ha senso. La prima è quella appena descritta, su macchine rettilinee, e riguarda maglieria esterna: maglioni, abiti, cardigan.
La seconda usa macchine circolari di piccolo diametro e produce un tubo continuo di tessuto a maglia, poi tagliato e rifinito per collo e giromanica. Riguarda biancheria, calzetteria, strati a contatto con la pelle e capi tecnici aderenti. Qui la parola indica l’assenza di cuciture laterali, non l’assenza totale di cuciture.
La seconda famiglia è molto più diffusa e molto più economica, perché le macchine circolari producono a velocità elevata e il capo non occupa un impianto intero. Quando un capo economico dichiara di essere senza cuciture, quasi sempre appartiene a questa categoria, ed è una precisazione che i comunicati raramente fanno, come accade con le altre novità elencate in che cosa è arrivato davvero in filiera.
Il trasferimento dei punti, il movimento che rende possibile il tubo
Il gesto tecnico su cui poggia tutto è il trasferimento: un punto viene sfilato dall’ago che lo tiene e passato a un ago della frontura opposta o vicina. Sembra un’operazione minuta, e invece è quella che permette di restringere, allargare, spostare la forma e unire due tubi in uno.
Ogni trasferimento sollecita il filo. Il punto viene teso, sfilato e riagganciato, e se il filato è debole o irregolare si spezza. Un filo rotto in una lavorazione a pannelli costa un pannello; in una lavorazione a capo intero, a metà maglione, costa tutto il pezzo e il tempo macchina già consumato.
Per questo la programmazione prevede sequenze di trasferimento graduali, che distribuiscono lo sforzo su più passate invece di concentrarlo. Sono decisioni che allungano il tempo di lavorazione e che nessuno vede nel capo finito, ma che spiegano perché la stessa forma richieda più minuti su questa tecnologia che su una lavorazione tradizionale.
Quanto scarto sparisce davvero
Nella maglieria tagliata e cucita si parte da un rotolo di tessuto a maglia, si dispongono i pezzi del cartamodello e si taglia. Fra un pezzo e l’altro resta materiale inutilizzabile, e la quota persa si colloca in un intervallo che nell’industria va all’incirca da un decimo a un quinto del tessuto, secondo la forma del modello e l’abilità di chi prepara il piazzamento.
Il capo intero azzera questa voce, perché non esiste nessun taglio. Il confronto onesto, però, non va fatto con il taglio e cucito ma con la lavorazione a pannelli sagomati, che è lo standard della maglieria di qualità da molto prima di questa tecnologia: lì ogni pannello viene lavorato già nella forma finale, con aumenti e diminuzioni, e lo scarto di taglio è già quasi nullo.
Restano poi scarti che il capo intero non elimina: i fili di avvio e i fili ausiliari usati per iniziare la lavorazione, il filato consumato nelle prove di messa a punto, e i capi scartati per difetto. Il vantaggio esiste ed è reale, ma la sua misura dipende interamente da quale sia il termine di paragone, ed è il punto in cui i comunicati scelgono il confronto più favorevole. Il quadro europeo sui rifiuti tessili e sulla loro riduzione si segue nella sezione ambiente della Commissione europea.
Il tempo macchina, la voce che si gonfia
Una macchina rettilinea ha una larghezza utile. In una produzione a pannelli quella larghezza viene sfruttata per lavorare più pezzi affiancati, anche di capi diversi, e la produttività per ora macchina è alta.
Un capo intero occupa invece l’intera macchina per tutta la propria durata, perché corpo e maniche crescono insieme e hanno bisogno di tutti gli aghi disponibili. Il risultato è che la macchina sforna un capo per volta, dall’inizio alla fine, e il tempo per pezzo si misura in decine di minuti.
A questo si aggiunge il costo dell’impianto. Una macchina capace di lavorare a capo intero costa un multiplo di una rettilinea tradizionale, e quel valore va ammortizzato sui pezzi prodotti. Meno pezzi all’ora e macchina più cara significano un costo per capo che sale, e sale proprio nella voce che la tecnologia dovrebbe far scendere.
La programmazione: le ore che stanno prima della produzione
Un capo intero non si disegna, si programma. Ogni movimento degli aghi, ogni trasferimento, ogni aumento è una riga di istruzioni scritta in un ambiente di progettazione assistita dedicato a quella macchina. Il programmatore è una figura specializzata e non intercambiabile fra costruttori diversi.
Il punto che pesa di più è la taglia. Un cartamodello tradizionale si sviluppa in taglie con regole di gradazione ormai automatiche; un programma di capo intero va rivisto per ogni taglia, perché il numero di aghi cambia e con esso l’intera sequenza dei trasferimenti. Cinque taglie significano cinque programmi da mettere a punto e provare.
Le ore che precedono il primo pezzo si distribuiscono sull’intera tiratura. Su una produzione ampia il costo unitario diventa trascurabile; su una serie limitata di poche centinaia di capi domina il conto e supera da solo il risparmio ottenuto sulla cucitura. È il motivo per cui questa tecnologia conviene ai grandi volumi e non ai marchi piccoli, al contrario di quanto lascia intendere il modo in cui viene presentata dai progetti dei marchi emergenti.
Il filato: perché non tutti funzionano
La lavorazione impone al filo sollecitazioni che una lavorazione piana non prevede. Il filato deve avere resistenza costante lungo tutta la lunghezza, attrito uniforme e diametro regolare, perché ogni irregolarità diventa un punto di rottura in fase di trasferimento.
Ne discendono esclusioni concrete. I filati molto voluminosi e poco torti, che danno i maglioni morbidi e rustici, si spezzano facilmente. I filati fantasia con nodi, fiammature o effetti irregolari sono difficili da gestire. I titoli molto grossi richiedono macchine dedicate e riducono ulteriormente la produttività.
Per compensare si ricorre a due espedienti: la paraffinatura, che rende il filo più scorrevole, e l’impiego di un filo ausiliario che accompagna il filato principale nei punti critici e viene poi rimosso o resta inglobato. Entrambi funzionano, entrambi aggiungono un passaggio, ed entrambi riducono la libertà di scelta del filato rispetto a una lavorazione tradizionale.
Il pezzo sbagliato costa un capo intero
In una produzione a pannelli il controllo qualità avviene su pezzi piccoli e un difetto costa un pannello, che viene rifatto in pochi minuti. In una produzione a capo intero il difetto emerge su un pezzo che ha già assorbito tutto il tempo macchina previsto.
Questo cambia l’organizzazione del reparto. Le macchine vengono controllate più spesso, i lotti di filato sono verificati prima dell’avvio, e le condizioni ambientali di temperatura e umidità hanno un peso maggiore perché influiscono sul comportamento del filo. Sono costi di struttura che non compaiono in nessun confronto diretto fra le due tecnologie.
C’è anche un effetto sulla flessibilità. Cambiare filato o colore su una macchina programmata richiede una nuova messa a punto, quindi le serie si producono a lotti lunghi e i riassortimenti rapidi diventano difficili. È l’opposto di quello che serve a chi vuole produrre poco e riordinare spesso, secondo la logica descritta in produzione su domanda e riduzione degli scarti.
Riparabilità e modifiche: ciò che si perde
Un capo senza cuciture non ha margini, e senza margini non ci sono modifiche. Non si può stringere, non si può allargare, non si può accorciare una manica riprendendo l’orlo, perché l’orlo è lavorato in continuo con il resto e tagliarlo apre la maglia.
Sulle riparazioni la situazione è mista. Un buco si rammenda esattamente come su qualsiasi maglia, e anzi la maglia continua rende il rammendo meno visibile perché non ci sono cuciture nelle vicinanze a interrompere il disegno. Una smagliatura, invece, corre lungo la colonna di punti e va fermata subito, perché non c’è nessuna cucitura che la blocchi.
Sul comfort il bilancio è chiaramente favorevole. L’assenza di cuciture elimina i punti di pressione e di sfregamento, ed è la ragione per cui la tecnologia si è affermata negli strati a contatto con la pelle, nei capi sportivi e nei prodotti destinati a chi ha una pelle sensibile, dove il vantaggio giustifica il costo.
Come si riconosce un capo senza cuciture in negozio
Tre verifiche, tutte a capo rovesciato. La prima riguarda i fianchi: si passano le dita lungo il lato dall’ascella all’orlo, e non deve esserci alcuna linea in rilievo. La seconda riguarda l’ascella, che è il punto decisivo: se manica e corpo si incontrano con una lavorazione a maglia continua, il capo è a capo intero; se si incontrano con una linea di rimaglio, i pannelli erano separati.
La terza riguarda l’interno del collo e delle spalle. In un capo intero non esiste alcun margine, nessuna fettuccia di rinforzo e nessuna cucitura di spalla. In un maglione a pannelli, per quanto ben rimagliato, la spalla mostra sempre la giunzione.
Sulla scheda prodotto le espressioni cambiano da marchio a marchio, e l’unico modo di sapere di quale delle due famiglie si parli è chiedere se il capo è lavorato a capo intero su macchina rettilinea oppure su macchina circolare. È una domanda tecnica a cui gli uffici prodotto rispondono senza difficoltà, con lo stesso approccio adottato per le altre tecnologie annunciate per il tessile.
Domande frequenti
Un capo senza cuciture dura di più?
Non per costruzione. Le cuciture di un maglione ben rimagliato non sono un punto debole, e la durata dipende dal filato e dalla densità della maglia molto più che dal metodo di unione. Il vantaggio reale è l’assenza di punti di sfregamento, che riduce il consumo localizzato in ascella e sui fianchi.
Perché non viene usata per i capispalla?
Perché richiede filati regolari e titoli compatibili con la macchina, e i tessuti pesanti e strutturati dei capispalla non rientrano in quella famiglia. Inoltre un capospalla ha bisogno di struttura interna, fodere e rinforzi, cioè esattamente ciò che una lavorazione in continuo non può inserire.
Il risparmio di materiale è significativo?
Rispetto al taglio e cucito sì, ed è la parte più solida del ragionamento. Rispetto alla maglieria a pannelli sagomati il margine si riduce parecchio, perché quella tecnica aveva già eliminato la maggior parte dello scarto di taglio. Chiedere il termine di paragone è il primo passo per valutare qualsiasi cifra dichiarata.
Perché il prezzo non scende se si risparmia sulla cucitura?
Perché la cucitura è una voce di manodopera che nei paesi produttori pesa poco, mentre il tempo macchina e l’ammortamento di un impianto costoso pesano molto. Il conto si sposta da una voce a un’altra, e il totale non cala. Nei contesti in cui il costo del lavoro è alto, invece, il bilancio può cambiare segno.
Si può fare un capo su misura con questa tecnologia?
Tecnicamente sì, ed è una delle applicazioni più interessanti, perché basta cambiare i parametri del programma per ottenere misure diverse. In pratica resta poco diffusa, perché richiede un programma verificato per ogni serie di misure e perché le prove di messa a punto costano tempo macchina. È il punto in cui la tecnologia promette più di quanto oggi consegni.
Il capo intero è una tecnologia matura che risolve davvero il problema per cui è nata, e ne crea altri sul fronte del costo e della flessibilità. Chi legge un annuncio su questo tema dovrebbe cercare due informazioni prima di ogni altra: rispetto a che cosa si sta misurando il risparmio, e su quale delle due famiglie di macchine si sta parlando.